
Conveying of sterile products for the pharmaceutical, cosmetics and biotech industries
In sensitive environments, control of flows is as critical as control of air. At AVN, we design and manufacture bespoke conveyor systems for the health and research sector, especially suited to controlled-atmosphere areas: laboratories, cleanrooms, aseptic zones, bio-production units…
Our expertise draws on more than 45 years of experience in the handling of isolated loads, combined with full mastery of airflows and enhanced knowledge of the cleanliness, traceability and compliance constraints of the Health and Research industries.
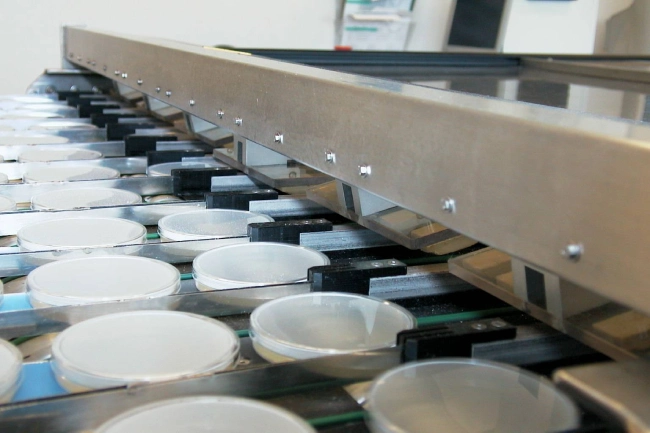
A conveying technology matched to the requirements of your controlled-atmosphere environment
La révision de l’Annexe 1 des GMP (applicable depuis août 2023) a renforcé les attentes en matière de Contamination Control Strategy (CCS), de conception hygiénique et de qualité des flux d’air. Nos convoyeurs conformes aux normes BPF pharmaceutiques sont conçus pour répondre aux normes en vigueur (BPF/GMP, ISO 14644) selon ces principes structurants :
- Conception nettoyable et désinfectable : surfaces lisses, rayons de raccordement adaptés, absence de zones de rétention (dead legs), intégration possible de dispositifs de nettoyage en place (NEP/CIP).
- Matériaux qualifiés : inox 316L poli, polymères de qualité pharmaceutique compatibles avec les agents de bionettoyage et la décontamination au H2O2 vapeur (VPHP).
- Limitation de la génération particulaire : motorisations déportées ou capotées, transmissions limitant l’émission de particules.
- Compatibilité avec les flux d’air unidirectionnels : géométries étudiées pour ne pas perturber les flux laminaires en zone A et minimiser les turbulences au-dessus des points critiques.
Nos convoyeurs peuvent intégrer des dispositifs de guidage, de pesée ou d’identification, et s’accompagnent d’une documentation de qualification (QI/QO/QP) facilitant leur intégration dans votre dossier de validation.
A conveying technology matched to the requirements of your controlled-atmosphere environment
We design bespoke conveyors meeting the standards of cleanroom environments.
| Cleanroom-compatible materials | Stainless steel 304 / 316 L, anodised aluminium, low particulate-emission technical plastics |
| Hygienic design | Open frames, minimal fasteners, easily cleanable surfacess |
| Operation | Quiet and smooth, reducing vibration and emissions |
| Full customisation | Dimensions, belt type (PU, silicone, stainless-steel mesh), drive, sensor integration |
Our conveyors for the health and research sector are designed to comply with current standards (GMP/cGMP, ISO 14644) and can integrate cleaning-in-place (CIP) devices, guiding, weighing or identification.
Une réponse sur-mesure adaptée à vos flux de production
Nous vous accompagnons dès la phase de conception pour vous garantir :
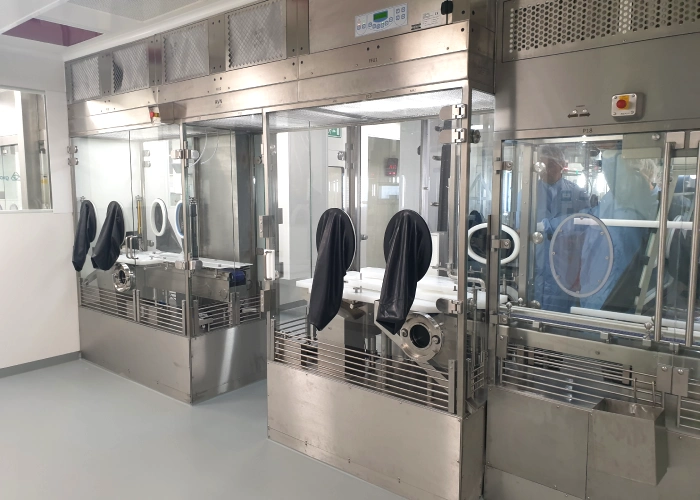
A bespoke response tailored to your production flows. We support you from the design phase to guarantee that our conveyors can also adapt to multi-zone environments (differential pressures, A/B/C zoning) and integrate secure automated interfaces.


Conveying solution for concrete cleanroom applications
Our conveying solutions have been deployed in a variety of contexts… and adapt to your constraints.
Example: delivery of a secure operator passage.
AVN technicians’ expertise in conveying and clean environments has enabled the development of automated systems that allow operators to cross your production lines safely.
The combination of retractable conveyor systems with automated doors delivers a solution that ensures both the integrity and non-contamination of your products, while protecting your operators during their movements.
Fabricant de convoyeurs sur-mesure pour l’industrie cosmétique
Les exigences hygiéniques ne s’arrêtent pas au pharmaceutique. En tant que fabricant de convoyeurs sur-mesure pour l’industrie cosmétique, AVN accompagne les fabricants soumis à la norme ISO 22716 (BPF cosmétiques) dans la conception de lignes de convoyages propres adaptées aux produits sensibles : crèmes, sérums, parfums, produits d’hygiène. Nos solutions résistent aux agents de nettoyage, aux huiles essentielles et aux alcools, avec une attention particulière portée au design sanitaire et à la facilité d’accès.
Protéger vos produits et vos opérateurs
L’expertise des techniciens d’AVN dans le convoyage et les environnements propres a permis de développer des systèmes automatisés assurant le passage sécurisé des opérateurs à travers vos lignes de production. La conjugaison de convoyeurs rétractables et de portes automatisées garantit à la fois l’intégrité et la non-contamination des produits, tout en protégeant vos opérateurs lors de leurs déplacements.
Un partenaire sur toute la durée de vie de votre installation
Plus qu’un simple exécutant, AVN vous accompagne de la conception hygiénique à la qualification, puis tout au long de la vie de votre installation. Notre bureau d’études intégré et notre capacité de fabrication sur-mesure de ligne de convoyage en salle blanche nous permettent de répondre précisément à vos contraintes métier, avec des solutions éprouvées sur plus de 200 sites industriels.
Parlons de votre projet
Vous avez un besoin spécifique en convoyage pour environnement propre ? Contactez-nous.
Questions fréquentes sur le convoyage en salle blanche
Oui, sous réserve d’une conception adaptée. En zone de classe A, le convoyeur ne doit pas perturber le flux d’air unidirectionnel au-dessus des points critiques (produit ouvert). AVN conçoit des géométries dépouillées, à génération particulaire minimale, avec motorisations déportées ou capotées, afin de préserver la maîtrise de la contamination exigée par l’Annexe 1 des GMP.
Oui. Nos convoyeurs destinés aux environnements aseptiques utilisent des matériaux qualifiés (inox 316L, polymères de qualité pharmaceutique) résistants aux cycles de décontamination au H2O2 vapeur ainsi qu’aux agents de bionettoyage usuels.
Nos systèmes sont conçus selon les principes de l’Annexe 1 des GMP et des Bonnes Pratiques de Fabrication (BPF) pour le secteur pharmaceutique, et selon la norme ISO 22716 pour l’industrie cosmétique. La conception hygiénique (surfaces nettoyables, absence de zones de rétention) est intégrée dès le bureau d’études.
Oui. Nos convoyeurs destinés aux environnements aseptiques utilisent des matériaux qualifiés (inox 316L, polymères de qualité pharmaceutique) résistants aux cycles de décontamination au H2O2 vapeur ainsi qu’aux agents de bionettoyage usuels.
Oui. Chaque système de convoyage sur-mesure pour le secteur pharmaceutique est développé à partir de vos contraintes réelles : cadence, format des contenants (flacons, seringues, ampoules, carpules), transfert inter-zones, passage de cloisons et interfaces avec isolateurs ou RABS.
Oui. Nos convoyeurs peuvent être accompagnés d’une documentation de qualification (QI/QO/QP) facilitant leur intégration dans votre dossier de validation et votre stratégie de maîtrise de la contamination (CCS).
Ils nous font confiance